Tytan i stopy tytanupod wpływem powietrza w naturalny sposób tworzą gęstą warstwę pasywacyjną TiO₂ o grubości około 2–10 nm, co jest źródłem ich doskonałej odporności na korozję. Anodowanie to proces elektrochemiczny, w którym stosuje się **zewnętrzne pole elektryczne** w celu sztucznego przyspieszania i kontrolowania wzrostu warstwy tlenku w roztworze elektrolitu, przy czym tytanowy przedmiot służy jako anoda, a obojętny przewodnik (stal nierdzewna lub grafit) służy jako katoda.
Grubość warstwy tlenku jest w przybliżeniu proporcjonalna do przyłożonego napięcia. Wzór empiryczny: Grubość warstwy d (nm) ≈ 1,6 × napięcie V (konwencjonalne układy kwas siarkowy/kwas fosforowy)
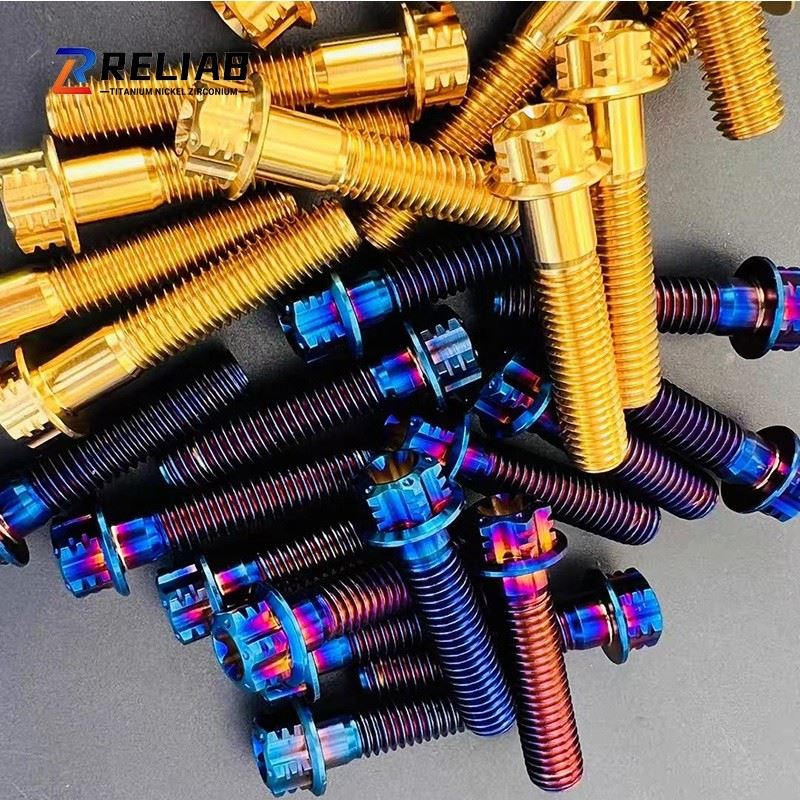
Kolor wynika z optycznych efektów interferencyjnych cienkich warstw.-Folie TiO₂ o różnej grubości powodują konstruktywną lub destruktywną interferencję ze światłem widzialnym o różnych długościach fal, wyświetlając w ten sposób pełne spektrum kolorów, od brązu, fioletu, błękitu i zieleni po żółty. Nie jest to kolorowanie-na bazie barwnika, ale kolor strukturalny, dlatego nigdy nie blaknie (chyba że warstwa folii zostanie fizycznie uszkodzona).
Marynowanie i aktywacja (kluczowy krok)
Należy usunąć naturalną warstwę pasywacyjną z powierzchni tytanu; w przeciwnym razie warstwa tlenku będzie rosnąć nierównomiernie i powodować plamiste zabarwienie.
Kwas mieszany HF + HNO₃|HF 2–5% + HNO₃ 15–30% (objętościowo)|Temperatura pokojowa|30–60 s|Najczęściej używane; szybko usuwa film; wymaga wentylacji i środków ochronnych
Standardowe parametry anodowania
| Parametry | Zalecany zakres | Kluczowe punkty kontrolne |
|---|---|---|
| Woltaż | 10–120 V DC (ustawione zgodnie z kolorem docelowym) | Napięcie określa kolor i jest główną zmienną sterującą; wymagany jest tryb stałego-napięcia. |
| Gęstość prądu | 0,5–2 A/dm² | Prąd określa szybkość-tworzenia filmu; prąd jest początkowo wysoki, ale gwałtownie spada po utworzeniu filmu. |
| Temperatura | 10–35 stopni, optymalnie: 20–25 stopni | Zbyt wysokie temperatury przyspieszają rozpuszczanie filmu i powodują przyciemnienie koloru; ±1–2 stopnie zapewniają powtarzalność. |
| Czas | 30–90 s | Po ustabilizowaniu się napięcia prąd spada prawie do zera, co oznacza, że folia osiągnęła pełną długość; Zwykle wystarcza 60 sekund. |
| Poruszający | Lekkie poruszenie powietrzem lub ruch katody | Zapewnij równomierne stężenie i zapobiegaj miejscowemu przegrzaniu |
Po-obróbce: uszczelnianie i barwienie
1 Zabieg uszczelniający
Konwencjonalne powłoki anodowane są cienkie i gęste i generalnie nie wymagają uszczelniania. Jednakże **grube powłoki/twarde powłoki anodowane** są porowate i można je traktować w następujący sposób:
- **Uszczelnianie wrzącą wodą**: gotuj w wodzie dejonizowanej przez 10–20 minut, aby utworzyć uwodniony tlenek tytanu
- **Uszczelnienie dwuchromianowe**: K₂Cr₂O₇ przy 50–80 g/l, 90–95 stopni, przez 10–15 min (zapewnia najlepszą odporność na korozję, ale zawartość chromu jest ograniczona)
- **Uszczelnienie solą niklową / octanem niklu**: alternatywa przyjazna dla środowiska
2. Barwienie elektrolityczne (barwienie wtórne)
W procesie anodowania sole metali (Ni, Sn, Co) osadzają się w porowatej warstwie za pomocą prądu przemiennego, aby uzyskać kolory,-takie jak czerń i antyczny brąz-, których nie można uzyskać za pomocą kolorów interferencyjnych. Czarny tlenek tytanu jest powszechnie stosowany w komponentach optycznych i przemyśle obronnym.
Aplikacje
1. Wyroby medyczne: kodowanie-kolorami narzędzi chirurgicznych (różne kolory w celu rozróżnienia rozmiarów/modeli), implanty dentystyczne, implanty ortopedyczne (powłoka MAO sprzyja osteointegracji)
2. Przemysł lotniczy: identyfikacja i odporność na korozję-wzmocnień elementów złącznych, śrub i elementów układu hydraulicznego
3. Sprzęt do przetwarzania chemicznego: ochrona- przed korozją i-zużyciem wykładzin reaktorów, rur wymienników ciepła i powierzchni uszczelniających zawory
4. Elektronika użytkowa / Biżuteria: Kolorowa dekoracja kopert zegarków, oprawek okularów i biżuterii tytanowej
5. Artykuły sportowe: tytanowe ramy rowerowe, kije golfowe i sprzęt alpinistyczny
6. Przemysł elektrochemiczny: wstępna obróbka podłoża anody DSA (chropowacenie i utlenianie powierzchni przed pokryciem anody tytanowej)

 E-mail-:garychen3215@hotmail.com
 Adres: nr 35, Baoti Rd, miasto Baoji, prowincja Shaanxi, Chiny
 Kontakt: Pan Gary Chen
 Telefon: +86-917-8883215
 Telefon komórkowy/WhatsApp: +86 13092900605